Forma wtryskowa potrafi kosztować tyle, co dobry samochód, a przy rozbudowanych narzędziach wielogniazdowych znacznie więcej. Kiedy zaczyna produkować wadliwe wypraski, pojawia się pytanie, które zna każdy szef produkcji: regeneracja form wtryskowych czy inwestycja w nowe narzędzie? Odpowiedź rzadko jest oczywista. Bywa, że naprawa za ułamek wartości formy przedłuża jej życie o kolejne setki tysięcy cykli. Bywa też odwrotnie: forma po trzeciej poprawce dalej psuje detale i blokuje wtryskarkę. Poniżej pokazujemy, jak podjąć tę decyzję na podstawie stanu narzędzia i rachunku, a nie przyzwyczajenia.
Kiedy regeneracja formy wtryskowej się opłaca, a kiedy już nie?
Regeneracja formy wtryskowej opłaca się wtedy, gdy koszt przywrócenia narzędzia do pełnej sprawności jest wyraźnie niższy od kosztu budowy nowej formy, a konstrukcja nie wyczerpała jeszcze swojego resursu. W praktyce dotyczy to większości uszkodzeń eksploatacyjnych: wytartych powierzchni formujących, wykruszonych krawędzi, zużytej linii podziału czy luzów na elementach ruchomych. Granica opłacalności przebiega gdzie indziej, niż podpowiada intuicja. Jeśli forma wymaga interwencji coraz częściej, a każdy postój wybija produkcję z rytmu, sumaryczny koszt przestojów zaczyna przeważać nad ceną nowego narzędzia. Podobnie przy zmianach konstrukcyjnych detalu: głęboka przebudowa starej formy bywa droższa i bardziej ryzykowna niż budowa nowej od zera. Trzecia sytuacja to formy z długą historią napraw: narzędzie, które pęka w coraz to nowych miejscach, sygnalizuje zmęczenie materiału i kolejna regeneracja tylko odracza problem. Decyzję powinna poprzedzić ocena stanu narzędzia przez narzędziownię, która miała formę rozłożoną na stole, a nie tylko obejrzała zdjęcia, bo dopiero pomiar zużycia pokazuje, ile życia w tej konstrukcji realnie zostało.
Po czym poznać, że forma kwalifikuje się do regeneracji
Formy rzadko psują się z dnia na dzień. Zwykle najpierw mówią o tym wypraski.
Pierwszym sygnałem są wypływki wzdłuż linii podziału, czyli cienkie błonki tworzywa w miejscach, gdzie połówki formy przestały szczelnie do siebie przylegać. Do tego dochodzą niedolewy, rysy i matowienia na powierzchniach dekoracyjnych, coraz głębsze ślady po wypychaczach, zadziory przy krawędziach oraz kłopoty z odformowaniem, kiedy detal zaczyna zostawać w gnieździe. Każdy z tych objawów osobno da się przez jakiś czas maskować parametrami wtrysku. Razem układają się w jasny komunikat: geometria narzędzia odjechała od nominalnej.
Druga grupa sygnałów siedzi w samej formie. Luzy na prowadzeniu, wycieki z układu chłodzenia, korozja w kanałach, wytarte powierzchnie ślizgowe suwaków. Tego z hali produkcyjnej nie widać, dlatego przeglądy okresowe wychwytują problemy wcześniej i taniej niż awaria w środku serii. Jeżeli objawy ograniczają się do zużycia powierzchni i pojedynczych elementów, forma niemal na pewno kwalifikuje się do regeneracji.
Regeneracja, naprawa, modernizacja: trzy różne zakresy prac
Te trzy pojęcia bywają używane zamiennie, a oznaczają co innego. I ma to znaczenie przy wycenie.
- Naprawa usuwa konkretną awarię po to, żeby produkcja mogła ruszyć dalej. Wymiana złamanego wypychacza czy uszczelnienia to godziny pracy, nie tygodnie.
- Regeneracja przywraca formie geometrię, wymiary i jakość powierzchni ze stanu wyjściowego. Obejmuje odbudowę ubytków, ponowne dopasowanie linii podziału, polerowanie gniazd i wymianę elementów eksploatacyjnych.
- Modernizacja zmienia konstrukcję narzędzia: poprawa chłodzenia, przeróbka układu wlewowego, zmiana geometrii gniazda pod nową wersję detalu.
Zanim wyślesz zapytanie, ustal, którego zakresu naprawdę potrzebujesz. Prośba o „naprawę formy”, gdy w praktyce chodzi o modernizację pod zmieniony detal, kończy się wyceną nieprzystającą do zadania i stratą czasu obu stron.
Napawanie laserowe kontra spawanie: dlaczego metoda ma znaczenie
Ubytki materiału w gnieździe trzeba czymś uzupełnić. Sposób, w jaki się to robi, decyduje o tym, czy regeneracja przedłuży życie formy, czy je skróci.
Ryzyko odkształceń cieplnych przy metodach tradycyjnych
Klasyczne spawanie wprowadza w hartowaną stal narzędziową dużo ciepła na sporej powierzchni. Materiał wokół spoiny zmienia strukturę, a cienkie żeberka i ostre krawędzie potrafią się poprowadzić. Efekt widać dopiero po obróbce wykańczającej: wymiar niby się zgadza, ale forma zaczyna bić wypływki w nowym miejscu albo powierzchnia po polerowaniu odbija spoinę na wyprasce z połyskiem. Naprawianie skutków takiej naprawy to najdroższy scenariusz z możliwych.
Co realnie da się odbudować punktowo laserem
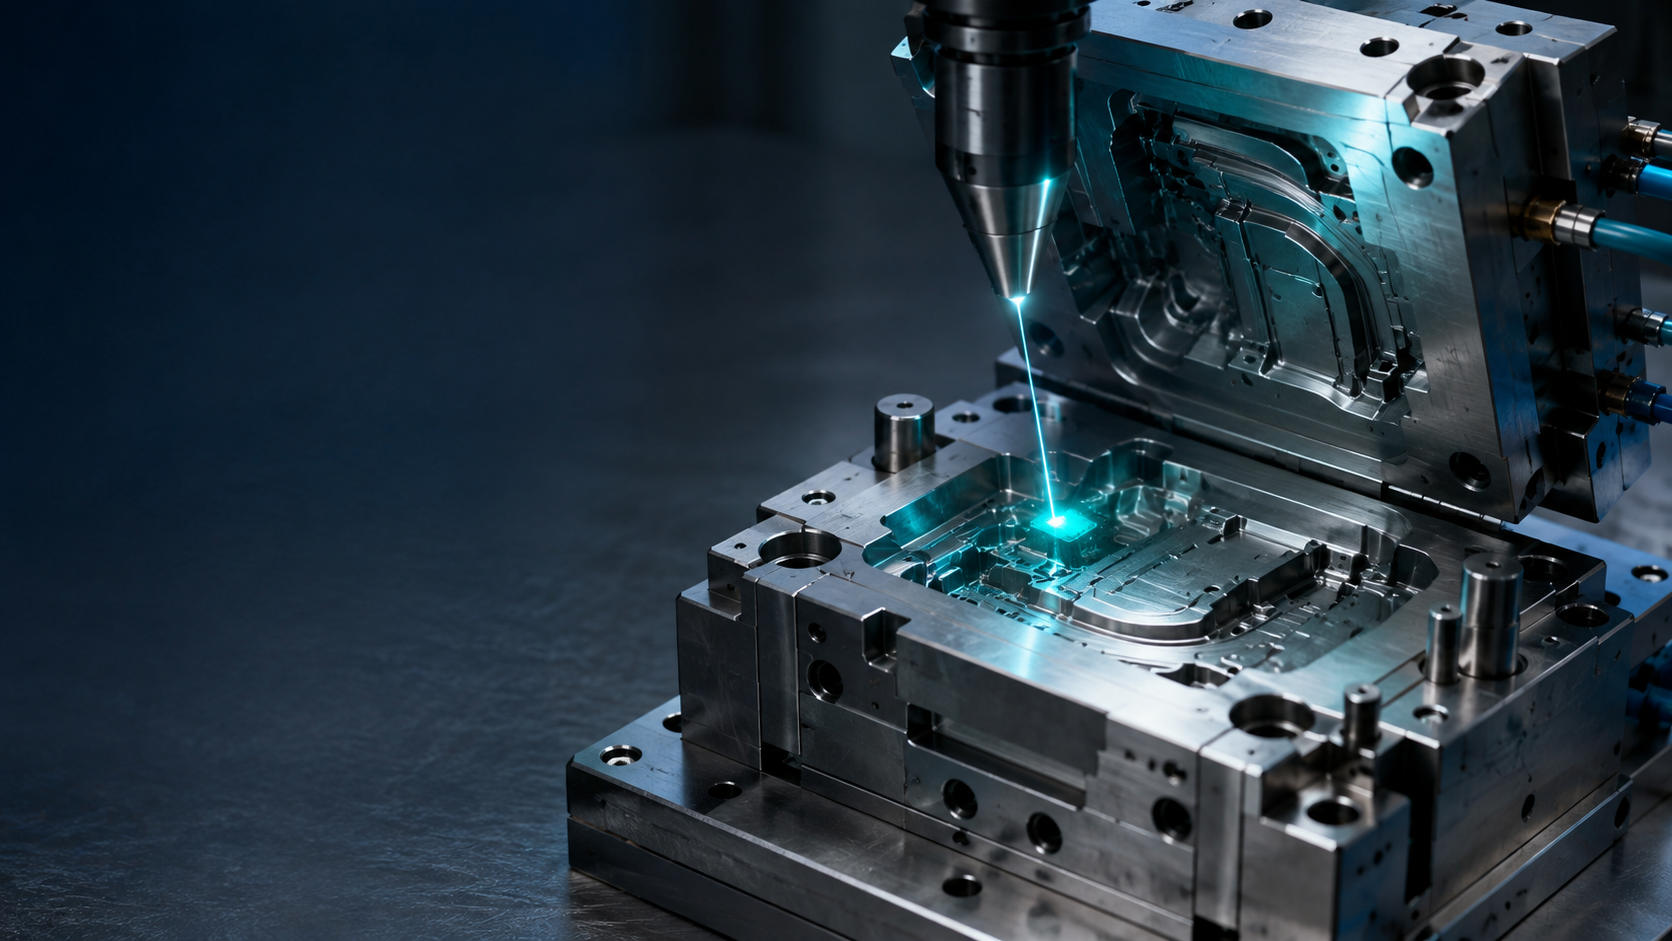
Napawanie laserowe działa inaczej. Wiązka topi materiał dodatkowy w ściśle kontrolowanym punkcie, strefa wpływu ciepła jest minimalna, a otaczająca stal zachowuje swoje właściwości. Dzięki temu można odbudowywać wykruszone krawędzie, uszkodzone żeberka i powierzchnie uszczelniające nawet w pobliżu delikatnych detali geometrii. Naddatek po napawaniu schodzi potem na frezarce CNC lub elektrodrążarce i gniazdo wraca do wymiaru nominalnego. W narzędziowni Alexander Plast regenerujemy gniazda właśnie metodą napawania laserowego, bo po latach pracy przy formach widzimy prostą zależność: im mniej ciepła w narzędziu, tym mniej niespodzianek po powrocie formy na wtryskarkę.
Prawdziwy koszt awarii formy to przestój, nie faktura za naprawę
Rachunek za regenerację to najbardziej widoczna, ale często najmniejsza pozycja w kosztach awarii.
Scenariusz z życia: piątek, koniec zmiany, forma zaczyna bić wypływki na całej serii. Serwis zewnętrzny odbierze telefon w poniedziałek, wyceni we środę, odbierze narzędzie pod koniec przyszłego tygodnia. Produkcja pod klienta z automotive miała ruszyć we wtorek. Znasz to? Większość szefów produkcji zna.
Policz resztę. Wtryskarka stoi, a raty leasingowe i pensje operatorów lecą dalej. Terminy dostaw się przesuwają, a przy kontraktach z sektorem przemysłowym opóźnienie potrafi oznaczać kary umowne albo, co gorsze, utratę klienta, który musiał awaryjnie szukać innego dostawcy. No i logistyka: formę trzeba zdemontować, zabezpieczyć, wysłać do zewnętrznego serwisu, poczekać w kolejce, odebrać, zamontować i wznowić produkcję próbną. Każdy z tych etapów to dni.
Dlatego przy wyborze partnera do regeneracji lokalizacja serwisu względem produkcji ma realną wagę. W modelu, w którym narzędziownia pracuje drzwi w drzwi z wtryskownią, forma po naprawie trafia prosto na maszynę do prób, bez transportu i bez czekania. Moim zdaniem to jest ten element, którego firmy nie doceniają przy porównywaniu ofert: cena naprawy wygląda podobnie, czas powrotu do produkcji potrafi różnić się o rząd wielkości.
Kiedy budowa nowej formy to lepsza decyzja
Regeneracja ma granice i uczciwa narzędziownia powie o nich wprost. Nową formę zamiast kolejnej naprawy wybierz, gdy:
- koszt pełnej regeneracji zbliża się do kosztu budowy nowego narzędzia, a forma ma za sobą większość przewidzianego resursu,
- narzędzie przeszło już serię napraw i pęka w coraz to nowych miejscach, co wskazuje na zmęczenie materiału, a nie pojedynczą usterkę,
- konstrukcja nie pozwala osiągnąć obecnych wymagań jakościowych lub wydajnościowych, na przykład przez przestarzały układ chłodzenia,
- zmiana konstrukcyjna detalu wymaga przebudowy większości płyt formujących,
- nie ma dokumentacji, a stal, z której wykonano formę, jest niewiadomego pochodzenia i nieprzewidywalnie reaguje na obróbkę.
Z praktyki: jeśli forma częściej wraca na stół serwisowy niż na produkcję, dalsze łatanie to dokładanie do interesu. Lepiej przeznaczyć te pieniądze na nowe narzędzie, które zaprojektuje się od razu pod obecne wymagania detalu.
Konserwacja, która odsuwa regenerację w czasie
Najtańsza regeneracja to ta, której nie trzeba robić. Regularne przeglądy narzędzia wychwytują zużycie na etapie, kiedy poprawka kosztuje ułamek pełnej odbudowy. Czyszczenie powierzchni formujących z nagarów i osadów, smarowanie elementów ruchomych, kontrola drożności kanałów chłodzących, wymiana uszczelnień zanim zaczną przeciekać. Nic odkrywczego, a z praktyki wiemy, że połowa firm tego nie robi, dopóki forma nie stanie.
Osobny temat to przechowywanie. Forma odstawiona na miesiące bez konserwacji antykorozyjnej potrafi wrócić do produkcji z wykwitami rdzy w gniazdach, których usunięcie oznacza ponowne polerowanie. Kilka godzin zabezpieczenia oszczędza dni pracy przy odbiorze. Jeżeli produkujesz w modelu form powierzonych u zewnętrznego wykonawcy, zapytaj wprost, co dzieje się z Twoim narzędziem między seriami. Odpowiedź sporo powie o tym, w czyich rękach ono jest.
Jak przygotować formę i dokumentację do wyceny regeneracji
Im lepiej opiszesz problem, tym szybciej dostaniesz konkretną wycenę zamiast widełek od-do. Przygotuj:
- dokumentację 2D lub model 3D formy, jeśli istnieją,
- historię dotychczasowych napraw i przybliżoną liczbę wykonanych cykli,
- próbki wadliwych wyprasek z zaznaczeniem, co jest nie tak,
- informację o przetwarzanym tworzywie, zwłaszcza jeśli zawiera włókno szklane lub inne wypełniacze przyspieszające zużycie,
- zdjęcia gniazd i miejsc uszkodzeń, jeżeli forma jest rozłożona.
Brak dokumentacji nie przekreśla sprawy. Biuro konstrukcyjne odtworzy geometrię na podstawie pomiarów narzędzia i wyprasek, choć trzeba na to doliczyć czas. Przykłady narzędzi, które przeszły przez nasz warsztat, znajdziesz w realizacjach.
Najczęstsze pytania o regenerację form wtryskowych
Jak długo trwa regeneracja formy wtryskowej?
Zależy od zakresu. Wymiana elementów eksploatacyjnych i drobne poprawki to zwykle kwestia pojedynczych dni, pełna regeneracja z odbudową powierzchni formujących trwa dłużej, bo obejmuje napawanie, obróbkę, polerowanie i próby. Realny termin można podać dopiero po oględzinach narzędzia. Gdy serwis działa przy wtryskowni, próby po naprawie odbywają się od ręki, co skraca całość o czas transportu i oczekiwania na maszynę.
Czy można zregenerować formę bez dokumentacji technicznej?
Tak. Geometrię odtwarza się przez pomiary formy i wyprasek, a w razie potrzeby przez inżynierię odwrotną w biurze konstrukcyjnym. Wydłuża to przygotowanie prac, ale nie blokuje regeneracji.
Czy regeneracja przywraca pełną żywotność formy?
Przywraca geometrię i jakość powierzchni, więc forma produkuje jak nowa. Resurs konstrukcji ma jednak swoje granice: płyty, prowadzenie i korpus starzeją się niezależnie od odbudowanych gniazd. Rzetelny serwis po przeglądzie oszacuje, na ile jeszcze cykli realnie można liczyć, i powie wprost, kiedy kolejna naprawa przestanie się opłacać.
Czy mogę oddać do regeneracji formę wykonaną w innej narzędziowni?
To standard w branży. Serwisujemy i regenerujemy narzędzia powstałe u innych producentów, a w razie potrzeby prowadzimy też produkcję na takich formach w modelu wtrysku na formach powierzonych, z bieżącą konserwacją narzędzia w cenie współpracy.
Od czego zacząć
Zrób trzy rzeczy. Zbierz próbki wadliwych wyprasek i zdjęcia formy, spisz historię napraw z przybliżoną liczbą cykli i wyślij to wszystko do narzędziowni z prośbą o ocenę stanu narzędzia. Dobra diagnoza rozstrzygnie, czy formę opłaca się regenerować, czy czas planować nową, zanim wydasz pieniądze na którąkolwiek z tych dróg. Jeśli chcesz, żebyśmy spojrzeli na Twoje narzędzie, napisz lub zadzwoń, ustalimy zakres oględzin i termin.
Zobacz też
Masz detal albo formę do oceny?
Napisz bezpośrednio do osoby, która prowadzi wyceny. Prześlij model 3D, rysunek z tolerancjami albo zdjęcia narzędzia, a odpowiemy w dwa dni robocze, razem z uwagami technologa.